


回上頁

分享

TPE 與矽膠比較:醫療、食品與密封零件該怎麼選?


- ChatGPT
- Perplexity
- Google AI
- 2026-11-06


如果零件需要反覆進行高溫蒸氣滅菌,或長時間在約 150°C(300°F)以上的環境中使用,應選擇矽膠;如果是一次性醫療零組件、軟觸感包覆射出件,或大量生產的密封件,熱塑性彈性體(TPE)通常是更有效率的材料選擇。
選錯材料,無論規格不足或過度,都會增加成本。耐受性不足的 TPE 密封件,經過多次高壓蒸氣滅菌後,可能失去回彈能力;但若應用本身不需要矽膠,卻採用過高規格,也會增加硫化時間、專用模具及驗證費用。
索取樣品前,請先確認三件事:零件採用什麼滅菌方式、需要滅菌幾次;實際使用時的最高溫度;以及是否需要在持續受壓的狀態下維持密封。
TPE 與矽膠快速比較
TPE 與矽膠都能提供柔軟的觸感,但在耐熱性、滅菌耐受性、高溫密封表現、加工方式及法規適用要求上,各有不同。下表整理兩種材料的一般特性,實際選材仍應以個別牌號的測試數據為準。
| 比較項目 | TPE | 矽膠 |
|---|---|---|
| 聚合物類型 | 熱塑性材料:加熱後會軟化,可再次熔融 | 熱固性材料:硫化時形成交聯,之後無法再次熔融 |
| 成型方式 | 可使用一般射出成型或押出設備,不需要硫化步驟 | 液態矽膠(LSR)採液態射出成型;高稠度矽橡膠(HCR)採壓縮成型。兩者皆需硫化,部分牌號還需要二次硫化 |
| 使用溫度上限 | 依牌號而異;當溫度超過約 150°C(300°F)時,矽膠等特殊橡膠通常是較穩妥的選擇 | 在 TPE 已開始軟化的較高溫度下,仍能維持彈性 |
| 蒸氣滅菌 | 一次性零件須依牌號確認。我們的 TM 系列經客戶以 121°C、30 分鐘的條件測試通過 | 適合需要反覆進行高壓蒸氣滅菌的重複使用零件 |
| 高溫下的壓縮永久變形 | 當溫度接近牌號使用上限時,壓縮永久變形會增加 | 通常較低,代表卸除壓力後的回復能力較好 |
| 包覆射出 | 選對牌號,即可在包覆射出時與聚丙烯(PP)、聚碳酸酯(PC)、丙烯腈-丁二烯-苯乙烯共聚物(ABS)及聚乙烯(PE)接合 | 需使用自黏著型 LSR 牌號,或搭配底塗劑 |
| 生產廢料 | 在應用允許的情況下,料頭及流道廢料可粉碎後回用 | 已硫化的廢料無法再次熔融 |
| 歐盟食品接觸規範 | 適用塑膠材料法規 Regulation (EU) No 10/2011 | 不在 10/2011 的適用範圍內,須依食品接觸材料框架法規及各國規定評估 |
| 主要成本因素 | 膠料價格與成型週期 | 材料價格、硫化時間及模具成本 |
表中多數差異,都源自兩種聚合物維持形狀的方式不同。
核心差異:熱塑性與熱固性
TPE 是熱塑性材料,加熱後會軟化,能夠重新成型;矽膠則是熱固性材料,在硫化過程中形成永久性的交聯結構。
醫療與食品應用常用的 TPE 膠料,多以苯乙烯-乙烯-丁烯-苯乙烯(SEBS)嵌段共聚物為基礎。在室溫下,SEBS 中的硬質苯乙烯區塊會形成物理交聯點;加熱後,這些物理交聯作用會解除,因此 TPE 能使用一般熱塑性塑膠加工設備成型,不需要硫化步驟。同樣的機制,也限制了它的耐熱上限。
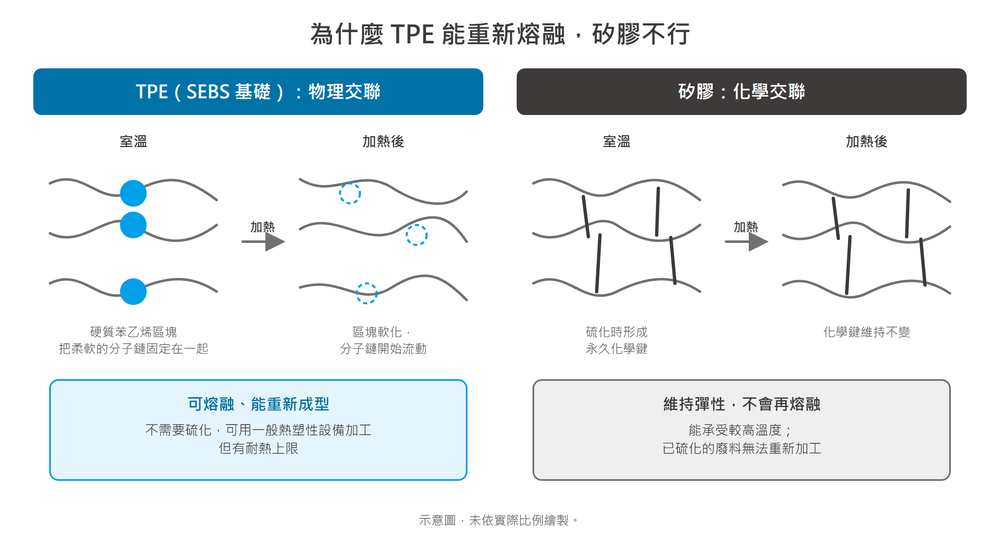
矽膠則透過矽氧主鏈與化學交聯結構,在 TPE 已開始軟化的溫度下,仍能維持彈性。若想進一步了解 TPE 家族,包括熱塑性硫化橡膠(TPV),可參考我們的TPE 與 TPR 比較文章。
在醫療應用中,材料的耐熱上限,首先會影響一項關鍵決定:零件要採用什麼方式滅菌。
滅菌方式比較:TPE 與矽膠如何承受蒸氣、EtO 及伽瑪射線?
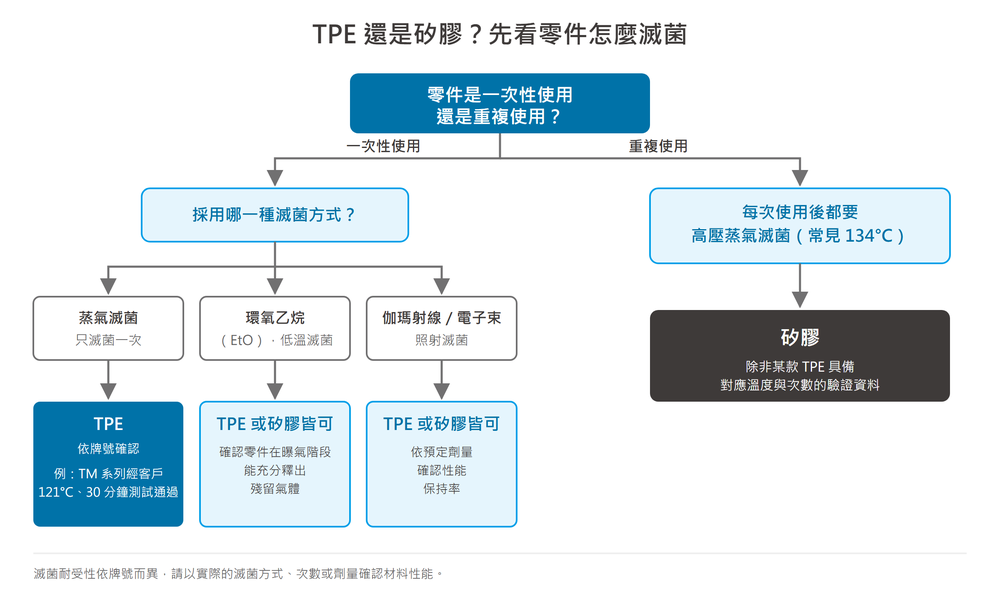
滅菌選材的主要分界,在於零件是一次性使用,還是需要重複使用。一次性醫材用 TPE 牌號,主要針對產品使用前的一次滅菌需求設計;至於每次使用後都必須再次進行高壓蒸氣滅菌的零件,矽膠仍是較穩妥的選擇。
蒸氣滅菌(高壓蒸氣滅菌)
蒸氣滅菌同時結合高溫、水氣及一定時間的加壓處理,對 TPE 而言,是條件最嚴苛的滅菌方式。
我們的 TM 系列醫療用膠料,經客戶依國際標準條件(121°C、30 分鐘)進行蒸氣滅菌測試,結果順利通過。EVERMedi TPV 注射器活塞密封件同樣適用於蒸氣滅菌。
重複使用的器械,經常需要在每次使用後以 134°C 進行再處理。除非特定 TPE 牌號具備對應溫度及循環次數的驗證資料,否則這類零件仍應優先考慮矽膠;我們目前也沒有針對 134°C 蒸氣滅菌驗證的牌號。
環氧乙烷(EtO)滅菌
環氧乙烷(EtO)採低溫滅菌,對這兩種材料而言,都是相對溫和的方式。實務上需要確認的是,零件能否在滅菌後的曝氣階段,充分釋出殘留氣體。我們的 EVERMedi TPV 密封件適用於 EtO 滅菌。
伽瑪射線與電子束照射滅菌
伽瑪射線與電子束(E-beam)照射,可能造成彈性體黃變、硬化或脆化。影響程度主要取決於照射劑量與材料配方,不能只憑材料種類判斷。
我們的 TM 系列目前尚未進行伽瑪射線滅菌驗證。若零件預定採用伽瑪射線或電子束滅菌,正式確定材料規格前,應先依預定劑量測試材料的性能保持率。
如果零件需要進行一次以上的蒸氣滅菌,或承受特定照射劑量,請將循環次數、溫度或劑量提供給我們,這些條件都會直接影響牌號選擇。至於可滅菌包裝膜,則是另一項應用,可參考我們的醫療器材包裝用 TPE 膠料文章。
滅菌耐受性決定零件能否承受處理程序;密封性能則決定零件在處理後,是否仍能持續正常運作。
壓縮永久變形:什麼情況下矽膠的密封表現比 TPE 好?
在高溫、長時間受壓的條件下,矽膠通常比 TPE 更能維持密封效果;但對於室溫或體溫環境下使用的密封件與塞件,TPE 往往就能滿足需求。
壓縮永久變形(compression set),是指橡膠試片在特定溫度下受壓一定時間,卸除壓力後仍保留的變形比例。常見測試依據為 ASTM International 發布的 ASTM D395。百分比越低,表示材料的回復能力越好。
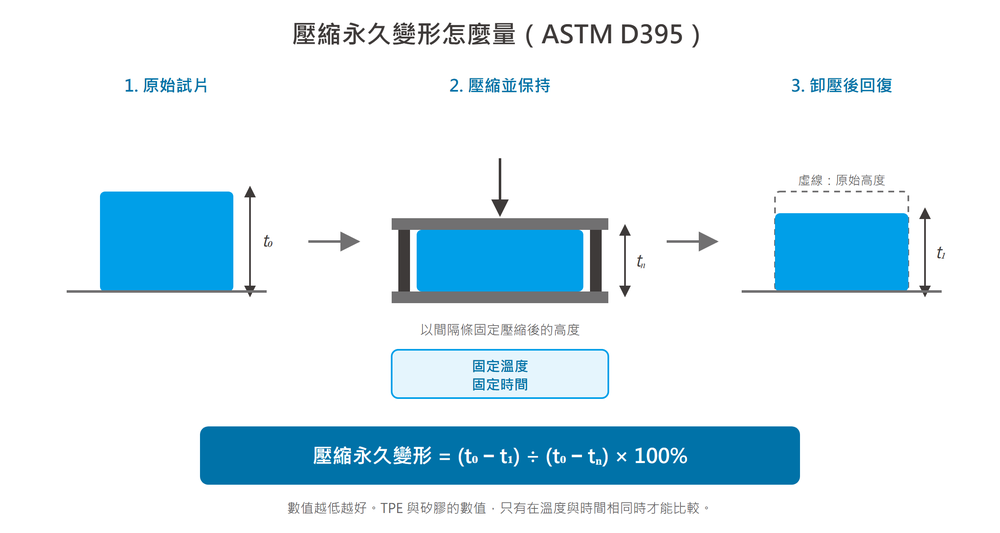
只有在測試條件相同時,規格表上的數據才具有可比性。即使壓縮永久變形的數值相同,在室溫下測得的結果,與在 150°C 下測得的結果,代表的材料性能也大不相同。因此,比較 TPE 與矽膠前,務必確認每個數值背後的測試溫度、時間及方法。
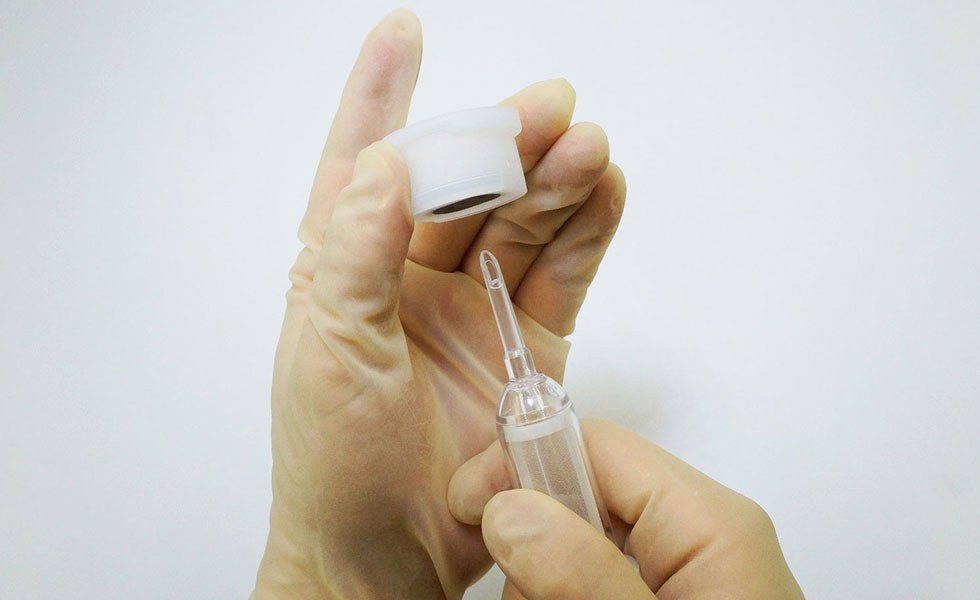
我們用於靜脈輸液瓶封口件的 TM-45GWX 膠料,依 ASTM D395 在 70°C、22 小時的條件下測試,壓縮永久變形為 26%。
若想了解 TM-45GWX 的實際應用,可參考我們的醫療用膠塞與歐式輸液瓶蓋(Euro Caps)TPE 膠料文章。
索取樣品時,請要求供應商提供符合實際使用溫度的壓縮永久變形數據,而不只是沿用規格表上的預設測試條件。確認零件的物理性能後,下一步就是檢查相關文件。
TPE 與矽膠的食品接觸及醫療法規要求
TPE 與矽膠在食品接觸及醫療應用上,適用的法規與評估途徑不同,因此應向供應商索取的文件,也會隨材料而異。
歐盟與美國的食品接觸規範
在歐盟,塑膠食品接觸材料法規 Regulation (EU) No 10/2011 的第 2 條,明確將矽膠排除於適用範圍之外。矽膠零件須依食品接觸材料框架法規 Regulation (EC) No 1935/2004,以及各國規定進行評估,例如德國聯邦風險評估研究所(BfR)的矽膠建議規範第 XV 號。
未硫化的 TPE,包括 SEBS 基礎膠料,則被視為塑膠,適用 10/2011,因此需要依該法規進行遷移測試。
在美國,供重複使用、與食品接觸的矽橡膠,通常依《美國聯邦法規》(CFR)第 21 篇第 177.2600 節進行測試。該條文訂有重複使用橡膠製品的可萃取物限量。
對於 TPE 膠料,則應請供應商說明配方中各項成分所依據的美國食品藥物管理局(FDA)法規,不能只接受籠統的「符合 FDA」聲明。我們的食品接觸用牌號,可參考EVERSeal 與 EVERPeel 食品包裝應用頁面。
醫療生物相容性:USP Class VI 與 ISO 10993
生物相容性取決於特定配方,不能只根據材料種類判斷。因此,無論使用醫療級矽膠或醫療級 TPE,都需要取得實際成型牌號的測試資料。
USP Class VI 仍是醫療器材與藥品包裝產業廣泛採用的材料要求,許多客戶的材料規格與既有驗證文件都以它為依據。針對特定配方完成的 USP Class VI 測試報告,也仍是該配方生物安全性的重要佐證。
另一方面,《美國藥典》(USP)已公布修訂通則〈88〉,2026 年 12 月 1 日起生效。新版將以全身性注射試驗為主,不再使用 Class I 至 VI 的分級名稱。因此,規劃新專案的生物相容性文件時,建議先確認客戶要求的是 USP Class VI 報告,還是 ISO 10993 系列的評估。ISO 10993 由國際標準化組織(ISO)制定,例如細胞毒性試驗適用 ISO 10993-5、致敏性試驗適用 ISO 10993-10。膠塞、活塞等藥品包裝用彈性體,則持續依 USP 包裝相關通則評估,包括通則〈87〉的體外試驗。
我們的EVERMedi 醫療用膠料,於十萬級無塵室產線生產。無論選擇哪一種材料,都應索取特定牌號的測試報告,並確認報告日期及執行測試的實驗室。
法規符合性與材料性能,決定材料能不能用;加工方式則決定生產成本。
成型、週期與廢料:TPE 與矽膠的加工差異
TPE 可使用一般熱塑性塑膠加工設備成型,不需要硫化步驟,因此加工成本通常低於矽膠。不過,對於受法規要求約束的零件,TPE 在廢料回用方面的優勢,往往沒有一般說法那麼大。
主要加工差異可分為三點:
-
不需要硫化。 TPE 在模具中冷卻後固化;矽膠則需在加熱模具中硫化,部分牌號還需要二次硫化,才能達到最終性能。
-
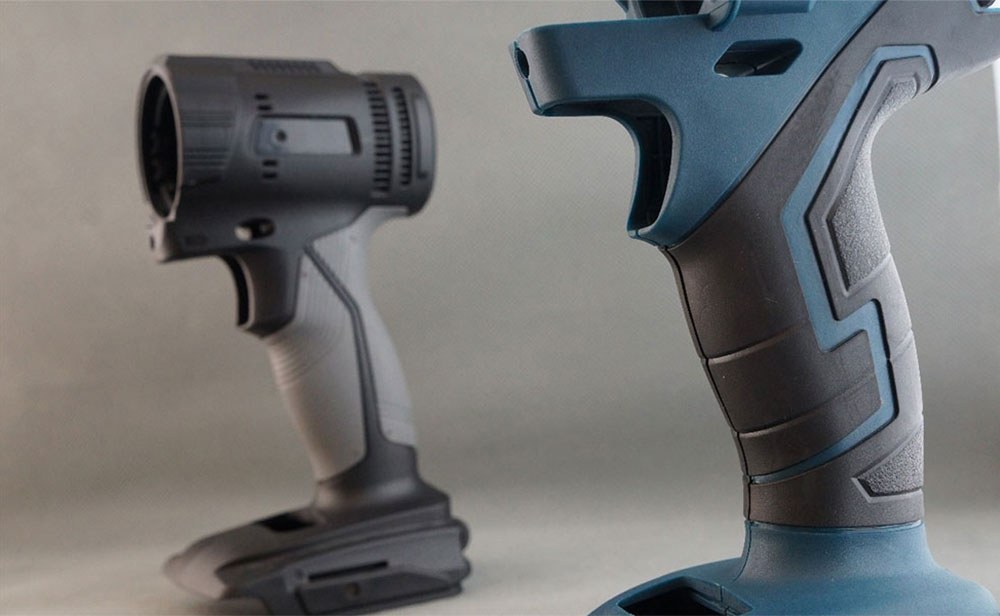
包覆射出時即可接合。 包覆射出用 TPE 牌號,可透過雙料射出或嵌件射出,與 PP、PC 及 ABS 接合,詳見我們的TA 系列包覆射出材料頁面。矽膠若要與多數塑膠黏著,則需要自黏著型 LSR 牌號或底塗劑。
-
生產廢料可回用。 TPE 的料頭、流道廢料及不良品可粉碎後回用;已硫化的矽膠廢料則無法再次熔融。
其中,回用料需要特別確認。食品接觸與生物相容性資料適用於原生料牌號,因此,若要在受法規要求約束的零件中使用回用料,必須另外驗證;許多醫療器材製造商也不允許使用回用料。
我們對醫療與食品接觸應用的建議是:回用料只用在不接觸人體或食品的零件。
此外,若與採用冷流道系統的 LSR 成型製程相比,由於這類製程本身產生的廢料就很少,兩者在廢料方面的差距也會進一步縮小。
成本與成型週期讓 TPE 具有吸引力,但如果使用條件超出材料能力,仍不應只因成本而採用。
哪些情況應選擇矽膠?
當高溫、反覆滅菌或高溫下長時間受壓的要求,超出 TPE 牌號能以數據證明的適用範圍時,矽膠就是合適的選擇。以下四種情況應考慮使用矽膠:
-
每次使用後都需高溫高壓蒸氣滅菌的重複使用醫材。
-
長時間使用溫度超過約 150°C(300°F)。 此時 TPE 已接近或超出其軟化溫度範圍。
-
在高溫下長時間受壓的密封件。 矽膠較低的壓縮永久變形,有助於在零件使用壽命期間維持密封效果。
-
已使用矽膠完成驗證的零件。 如果重新驗證的成本高於更換材料可節省的費用,維持原材料可能更合適。
除了上述四種情況,TPE 的選用優勢通常會更明顯。
哪些情況更適合 TPE?醫療、食品與密封應用
對於一次性醫療零組件、軟觸感包覆射出件,以及在耐熱上限以下使用的大量生產密封件與食品接觸零件,TPE 通常是更合適的選擇。這些應用可對應到我們不同的膠料系列:
-
一次性醫療零件: 包括膠塞、活塞密封件、管材及呼吸面罩,可選用TM 系列。該系列提供邵氏 A 硬度 30~90、邵氏 D 硬度 30~65 的透明及半透明牌號;活塞密封件另可選用 EVERMedi TPV。我們的醫療管材與輸液套組用 TPE 膠料文章,進一步介紹其中一類應用。
-
醫療包裝零組件: 可選用 TM 系列或TP 系列。其中 TP 系列與 PP、PE、聚苯乙烯(PS)及聚對苯二甲酸乙二酯(PET)等常見容器材料具有相容性。
-
PP、PC 與 ABS 外殼的軟觸感包覆射出: 可選用 TA 系列。
-
食品包裝密封件與密封墊片: 可選用 EVERSeal 牌號。
-
觸感需要接近矽膠的零件: 可選用 TSIV 系列,表面質感與觸感較接近矽膠。
同一系列內的牌號選擇,仍取決於滅菌與密封條件,因此材料轉換本身也需要完整的測試規劃。
從矽膠改用 TPE:應先測試哪些項目?
已完成驗證的零件若要從矽膠改用 TPE,就需要重新進行適用性驗證。因此,在比較價格之前,應先針對當初選擇矽膠的使用條件進行測試。建議對候選 TPE 牌號執行以下七項確認:
| 編號 | 測試/確認項目 | 為什麼重要? |
|---|---|---|
| 1 | 依實際滅菌方式與循環次數進行測試 | 可承受一次滅菌的牌號,不一定能承受十次 |
| 2 | 在實際使用溫度下測試壓縮永久變形 | 規格表上的數據,往往是在不同溫度下測得 |
| 3 | 可萃取物與可溶出物(Extractables and Leachables, E&L) | 配方改變後,可萃取物的種類與含量也會改變 |
| 4 | 生物相容性或食品接觸測試 | 原有的矽膠測試報告,無法直接套用到新材料 |
| 5 | 與基材的接合強度 | 包覆射出必須選用與基材相匹配的牌號,才能達到接合效果 |
| 6 | 回用料使用規範 | 量產前就應確認零件是否允許使用回用料 |
| 7 | 模具排氣與成型收縮 | 矽膠模具的排氣設計與尺寸補償,是依矽膠材料特性設定 |
這七項確認,也能說明買家比較兩種材料時,最常遇到的問題。
TPE 與矽膠常見問題
以下四個問題,是 Google 上與 TPE、矽膠比較搜尋一同出現的常見提問。
Q1:TPE 比矽膠好嗎?
TPE 與矽膠各有適合的應用,沒有哪一種在所有條件下都更好。TPE 較適合一次性醫療零件、塑膠基材包覆射出,以及允許生產廢料回用的大量成型生產。矽膠則較適合反覆高溫滅菌、長時間在約 150°C(300°F)以上使用,以及高溫下的長期密封應用。
Q2:TPE 有哪些缺點?
TPE 的主要限制在於耐熱性,以及高溫下受壓時的表現。當溫度接近其熱塑性材料的耐熱極限時,TPE 會開始軟化;對於反覆高壓蒸氣滅菌,其耐受餘裕也比矽膠小。此外,TPE 在高溫下的壓縮永久變形會增加。醫療用、食品接觸用及包覆射出用 TPE 牌號之間,性能差異可能很大,因此應針對實際牌號評估。
Q3:TPE 和矽膠是同一種材料嗎?
TPE 與矽膠是不同的材料。TPE 是可熔融、可重新成型的熱塑性彈性體;矽膠則是具有矽氧主鏈、經硫化後形成永久交聯結構的熱固性彈性體。兩者的觸感可能相近,但在耐熱性、加工方式、回收再利用特性,以及食品接觸法規要求上,都有差異。
Q4:TPE 是什麼?安全嗎?
TPE 是一類具有橡膠般彈性的熱塑性材料,其中 SEBS 基礎膠料是醫療與食品應用最常見的類型。安全性必須依個別牌號判斷。醫療或食品接觸用 TPE,需要具備該配方對應的生物相容性或遷移測試資料。醫療器材適用 ISO 10993;食品接觸應用則須依 Regulation (EU) No 10/2011 及 FDA 相關規定評估。
取得適合您零件的 TPE 牌號建議
單靠這類材料比較,無法判斷某一款 TPE 牌號是否能滿足您的零件需求。實際適用性,取決於您掌握的使用條件:滅菌方式與循環次數、最高使用溫度、零件持續受壓的時間,以及需要接合的塑膠基材。
請透過聯絡表單提供上述資訊。填寫硬度、接合基材及所需符合的標準,並在備註欄補充滅菌方式、使用溫度,以及目前使用的矽膠硬度。
我們的應用工程師將回覆建議牌號,以及應優先執行的測試項目。若您已使用我們的膠料,也可直接聯繫原有的業務窗口。